

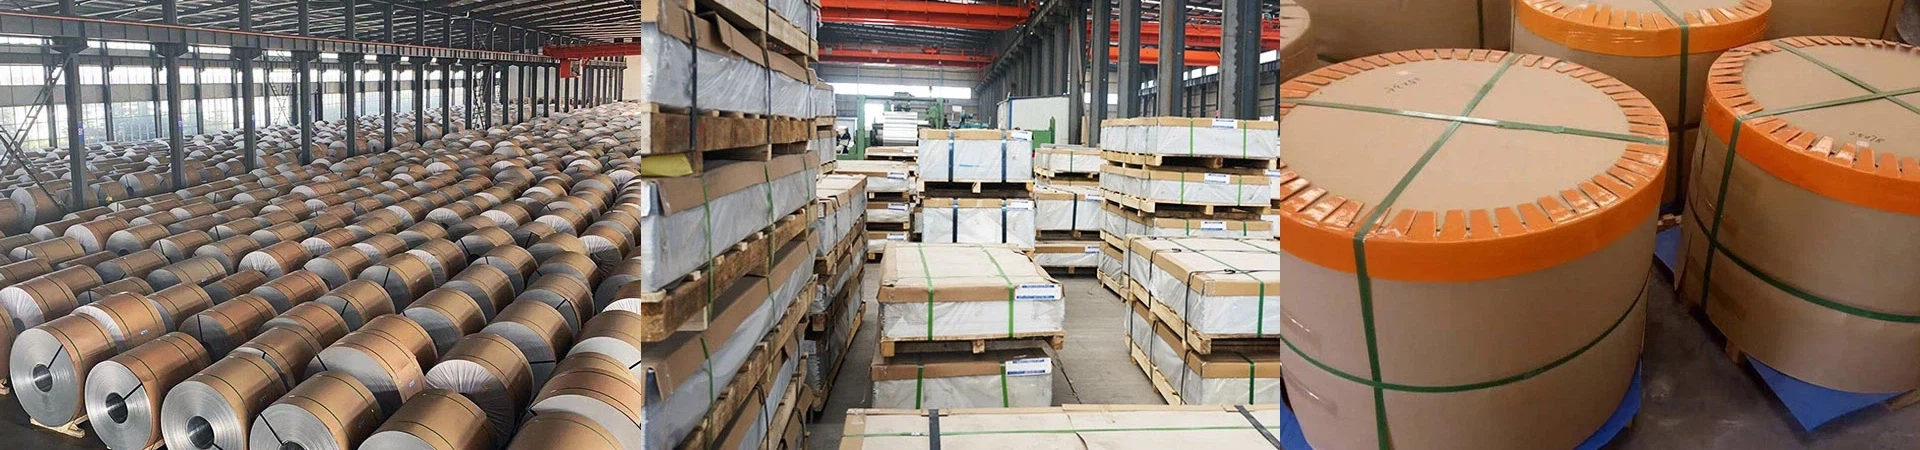
Phạm vi dịch vụ và lựa chọn vật liệu
Cắt CNC tùy chỉnh các bộ phận nhôm bao gồm việc chuyển đổi tấm nhôm, tấm và vật liệu ép đùn thành các bộ phận hoàn thiện thông qua cắt laser, cắt bằng tia nước, định tuyến, phay và tiện, sau đó là mài giũa và xử lý bề mặt. Việc lựa chọn vật liệu thúc đẩy mọi quyết định tiếp theo và phạm vi thực tế cho các bộ phận gia công trải dài 6061, 6063, 6082, 6060, 5052, 5083, 2017, 2024, 7050 và 7075, mỗi bộ phận đều có sẵn dưới dạng tấm, tấm hoặc ép đùn từ kho được lưu giữ theo thành phần ASTM B209, ASTM B221 và EN 573{19}}3 yêu cầu. Hợp kim 6061 là lựa chọn mặc định cho các bộ phận gia công thông thường vì nó kết hợp độ bền tốt, khả năng hàn và phản ứng anodizing; 6082 được sử dụng khi cần cường độ cao hơn một chút ở các phần dày; 5052 và 5083 cung cấp khả năng chống ăn mòn cho các bộ phận xử lý chất lỏng và hàng hải; 2017 và 2024 mang lại độ bền cao và khả năng chống mỏi cho các bộ phận chịu ứng suất; và 7050 và 7075 được chọn cho các ứng dụng có độ bền cao nhất trong đó gia công chứ không phải hàn sẽ nối bộ phận.
Khả năng cắt và gia công
| Quá trình | Năng lực điển hình | Phù hợp nhất với |
| Cắt laser sợi quang | Tấm từ 0,5 mm đến 12 mm, chất lượng đường cắt và cạnh theo dung sai bản vẽ đã thỏa thuận | Đường viền và mẫu lỗ nhanh trên tấm mỏng và trung bình |
| Cắt tia nước | Tấm từ 100 mm trở lên, không có vùng ảnh hưởng nhiệt- | Tấm dày, hợp kim-nhạy nhiệt, gần các khoảng trống-lưới |
| Phay CNC, 3 đến 4 trục | Dung sai kích thước thường nằm trong ISO 2768-m hoặc chặt chẽ hơn theo yêu cầu | Túi, hồ sơ, lỗ khoan và khuôn mặt đường viền |
| tiện CNC | Ống lót, miếng đệm, thân chèn và các bộ phận quay | Các bộ phận yêu cầu độ đồng tâm và dạng ren |
| Làm mờ và hoàn thiện cạnh | Bán kính danh nghĩa 0,3–0,5 mm, các cạnh xử lý không có gờ- | Tất cả các bộ phận trước khi anodizing hoặc lắp ráp |
Các bản vẽ được diễn giải theo ISO 2768 về dung sai chung hoặc theo ASME Y14.5 khi chỉ định kích thước hình học và dung sai. Thành mỏng, hốc sâu và các bộ phận dài mảnh đòi hỏi chiến lược kẹp và dụng cụ đã được thống nhất trước khi sản xuất vì nhôm dễ bị lệch và các vết dụng cụ hoặc tiếng kêu khó loại bỏ sau này.
Tùy chọn xử lý bề mặt
Hoàn thiện cơ học bao gồm phun cát, phun hạt, chải, đánh bóng và hoàn thiện rung, đồng thời chúng thiết lập kết cấu mà quá trình anodizing hoặc lớp phủ sẽ tiết lộ. Lớp phủ chuyển đổi hóa học thành MIL-DTL-5541 Loại I hoặc Loại II cung cấp lớp nền dẫn điện hoặc sơn{10}}, được sử dụng rộng rãi trên vỏ điện tử và các bộ phận đầu nối. Anodizing là lớp hoàn thiện bảo vệ phổ biến nhất và có ba dạng thực tế: Anodizing axit cromic loại I, tạo ra một lớp màng mỏng nhưng bền thường được sử dụng cho các cụm hàn và làm lớp sơn lót; Anodizing axit sulfuric loại II, cứng hơn Loại I và được sử dụng rộng rãi trên phần cứng, tay cầm và các bộ phận thủy lực; và Anodizing cứng loại III, màng dày nhất và cứng nhất, được áp dụng cho ô tô, hàng không vũ trụ, thiết bị nặng, các bộ phận hàng hải và quốc phòng dễ bị mài mòn. Độ dày màng anốt thường nằm trong khoảng 5–25 µm đối với Loại II và 25–50 µm đối với Loại III, được đo bằng máy đo dòng điện xoáy-theo tiêu chuẩn ISO 2360 theo yêu cầu của ASTM B580 hoặc MIL-A{18}}8625. Sơn tĩnh điện được sử dụng cho các bề mặt có màu, chống mài mòn và mạ niken điện phân theo tiêu chuẩn ASTM B733 cung cấp lớp cứng, dẫn điện và chống ăn mòn cho các bề mặt mài mòn và tấm chắn EMI.
Chế tạo và lắp ráp kim loại tấm
Các bộ phận cắt thường được kết hợp với việc uốn -phanh ép, nhấn chìm bộ đếm, khai thác, lắp phần cứng, hàn và tán đinh để tạo ra các bộ phận lắp ráp hoàn chỉnh. Các khoản cho phép uốn cong phải được thỏa thuận dựa trên bán kính bên trong đo được và độ dày tấm sao cho các mẫu phẳng lồng vào nhau một cách chính xác và khoảng cách từ lỗ-đến-uốn cong phải tôn trọng mức tối thiểu đối với dụng cụ được sử dụng. Các chốt{6}}tự móc và các hạt dao xoắn ốc được ưu tiên hơn các ren ren trong nhôm mỏng và các cụm hàn nên sử dụng kết hợp hợp kim và chất độn đã thỏa thuận trong ghi chú bản vẽ, với vùng ảnh hưởng nhiệt{7}}được làm mềm đã được xem xét trong thiết kế. Kiểm tra mức độ lắp ráp-bao gồm kiểm tra độ phẳng sau khi hàn, xác minh vị trí lỗ so với sơ đồ chuẩn và xác nhận rằng mọi hoạt động hoàn thiện sau mối hàn đều chưa được áp dụng trước khi hoàn tất kiểm tra mối hàn.
Kiểm soát chất lượng và tài liệu
Việc kiểm soát bắt đầu bằng chứng nhận vật liệu: mỗi lần gia nhiệt của nhôm phải được truy nguyên thông qua chứng chỉ của nhà máy ghi lại các kết quả về hợp kim, nhiệt độ, kích thước và cơ học, với thành phần được kiểm tra theo tiêu chuẩn ASTM B209 hoặc ASTM B221. Kiểm tra-trong quy trình sử dụng-kiểm tra bài viết đầu tiên đối với bản vẽ, bằng thước cặp, micromet, thước đo chiều cao và máy đo tọa độ ghi lại các kích thước mà bản vẽ xác định là quan trọng. Hồ sơ thành phẩm thường bao gồm báo cáo kích thước, chỉ số độ dày màng anốt, kết quả độ bám dính của lớp phủ bằng-thử nghiệm chéo và băng, kết quả phun muối theo tiêu chuẩn ASTM B117 khi được chỉ định và kiểm tra độ cứng hoặc độ dẫn điện cho các hợp kim có điều kiện xử lý nhiệt phải được xác minh, vì thử nghiệm độ dẫn điện sẽ phát hiện xem bộ phận 7075 hay 2024 có già đi chính xác hay không. Bao bì phải bảo vệ các bề mặt được gia công và anod hóa bằng màng hoặc lớp xen kẽ, đồng thời việc đánh dấu bộ phận phải sử dụng phương pháp tồn tại trong quá trình vận chuyển mà không làm hỏng lớp hoàn thiện.
Câu hỏi thường gặp
Hỏi: Hợp kim nhôm nào là tốt nhất cho gia công CNC nói chung?
Đáp: 6061, vì nó được gia công sạch sẽ, hàn tốt, được anod hóa để có độ hoàn thiện tốt và mang lại sự cân bằng đáng tin cậy giữa độ bền và chi phí.
Hỏi: Các bộ phận bằng nhôm gia công có thể có dung sai bao nhiêu?
Đáp: Dung sai chung đối với ISO 2768-m là thông lệ, với các giá trị chặt chẽ hơn có thể đạt được đối với các tính năng quan trọng khi bản vẽ và sơ đồ chuẩn hỗ trợ chúng.
Hỏi: Sự khác biệt giữa anodizing loại II và loại III là gì?
Trả lời: Anodizing lưu huỳnh loại II tạo ra một lớp màng thường dày 5–25 µm, trong khi anodizing cứng loại III tạo ra một lớp màng dày hơn và cứng hơn, thường là 25–50 µm, để chống mài mòn.
Hỏi: Sau đó các bộ phận được anod hóa có thể hàn được không?
Đ: Không; hàn phá hủy màng anod cục bộ nên việc hàn và hoàn thiện cơ khí phải được hoàn thiện trước khi anodizing.
Hỏi: Độ dày màng anod được xác minh như thế nào?
Đáp: Với thước đo dòng điện xoáy- đạt tiêu chuẩn ISO 2360, được đánh giá theo tiêu chí chấp nhận ASTM B580 hoặc MIL-A-8625.
Hỏi: Những tài liệu nào nên đi kèm với các bộ phận gia công?
A: Giấy chứng nhận vật liệu có khả năng truy xuất nguồn gốc nhiệt, báo cáo kiểm tra kích thước và hồ sơ kiểm tra độ hoàn thiện như độ dày màng và kết quả độ bám dính của lớp phủ.


